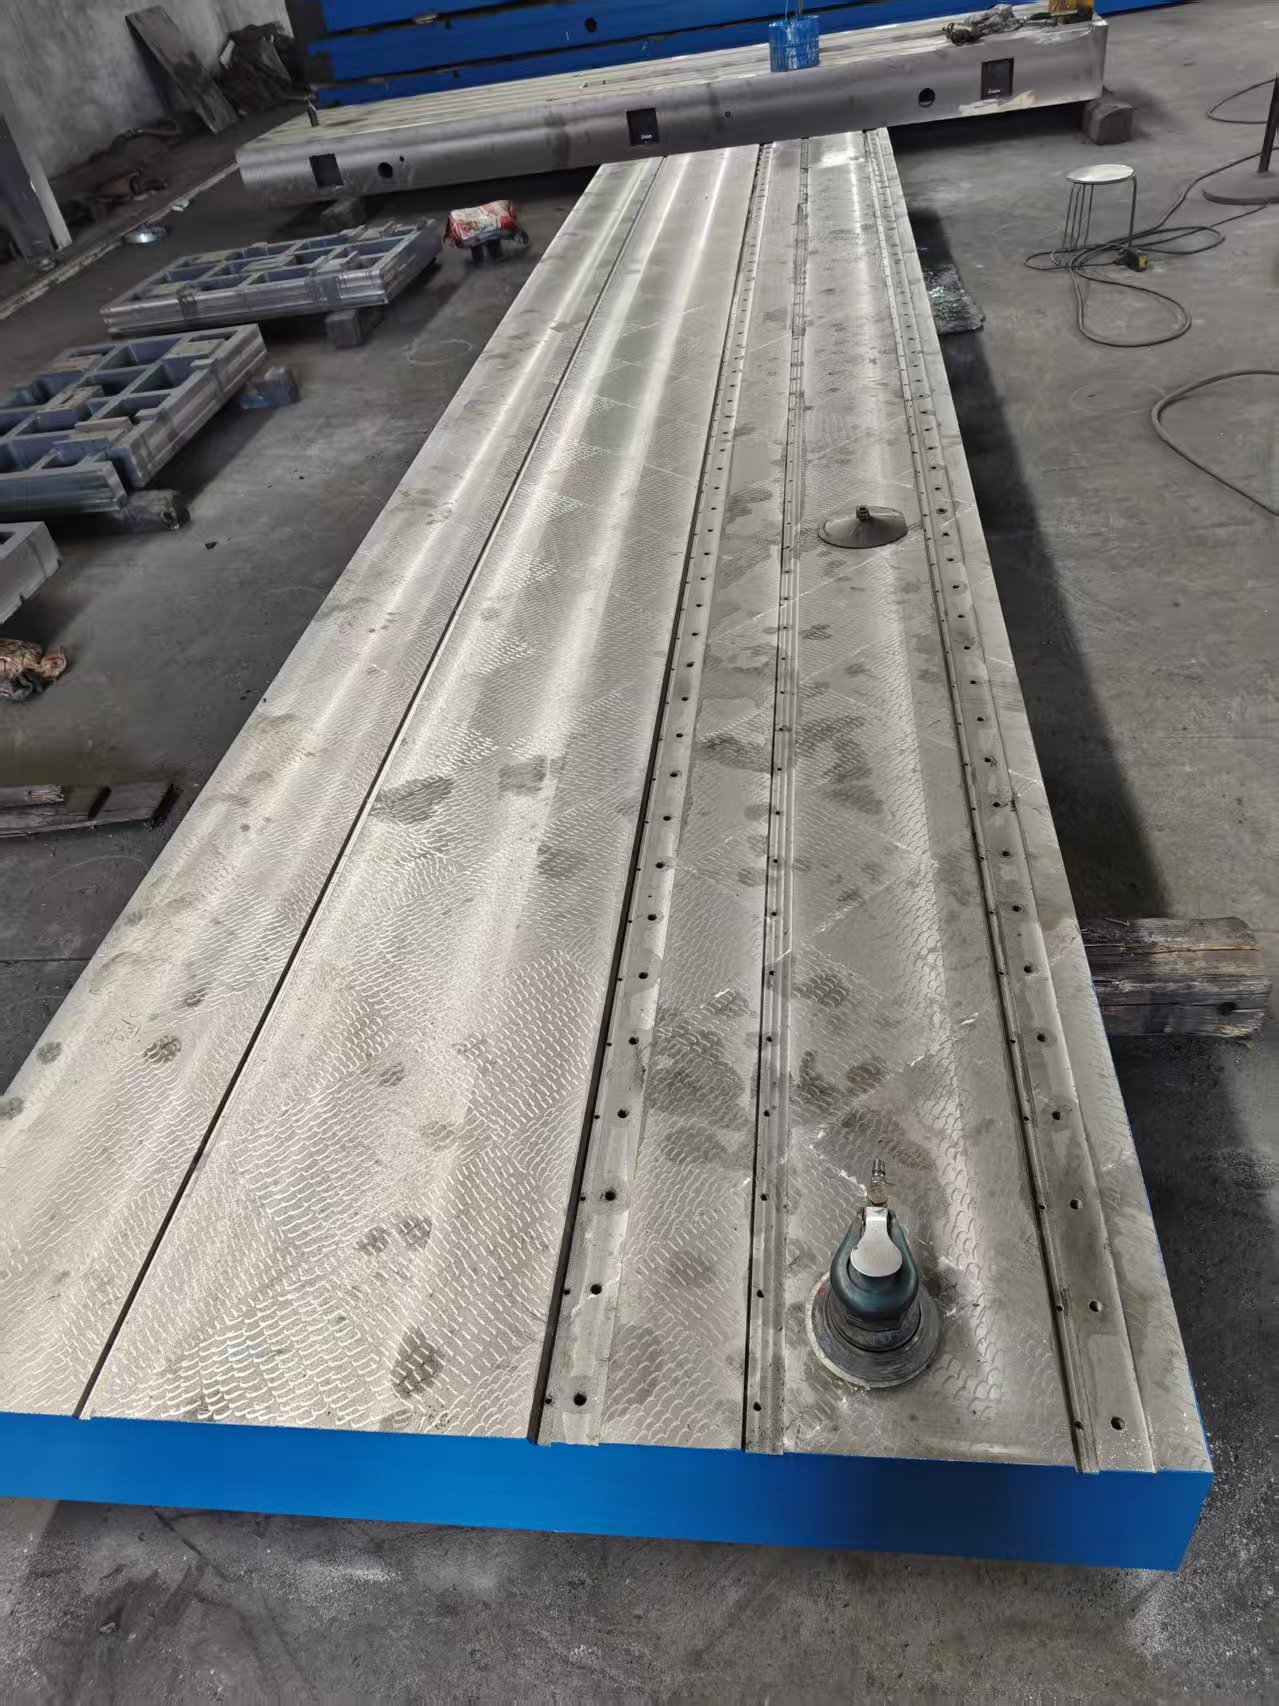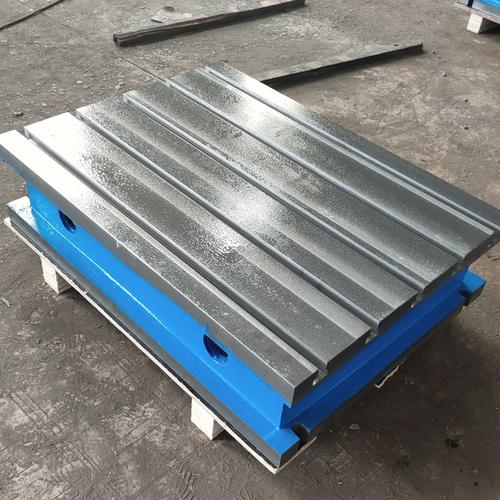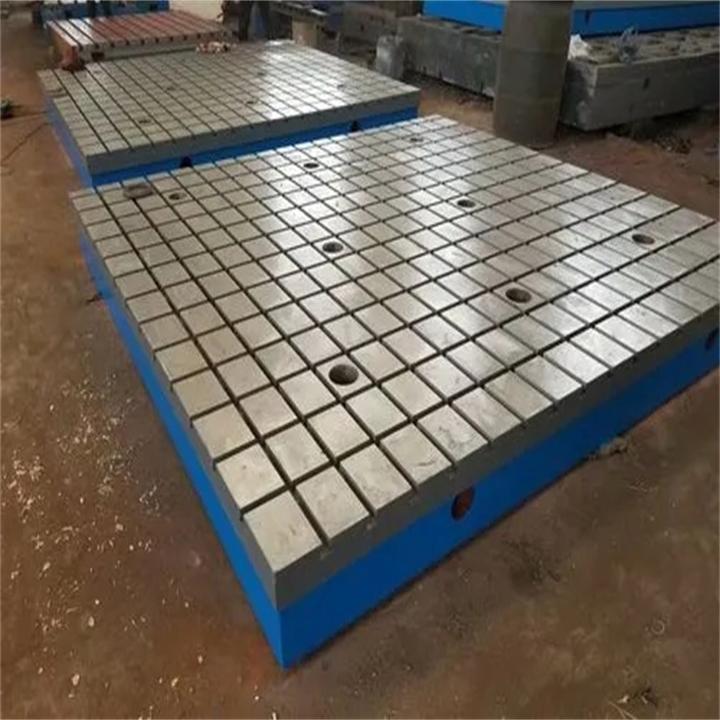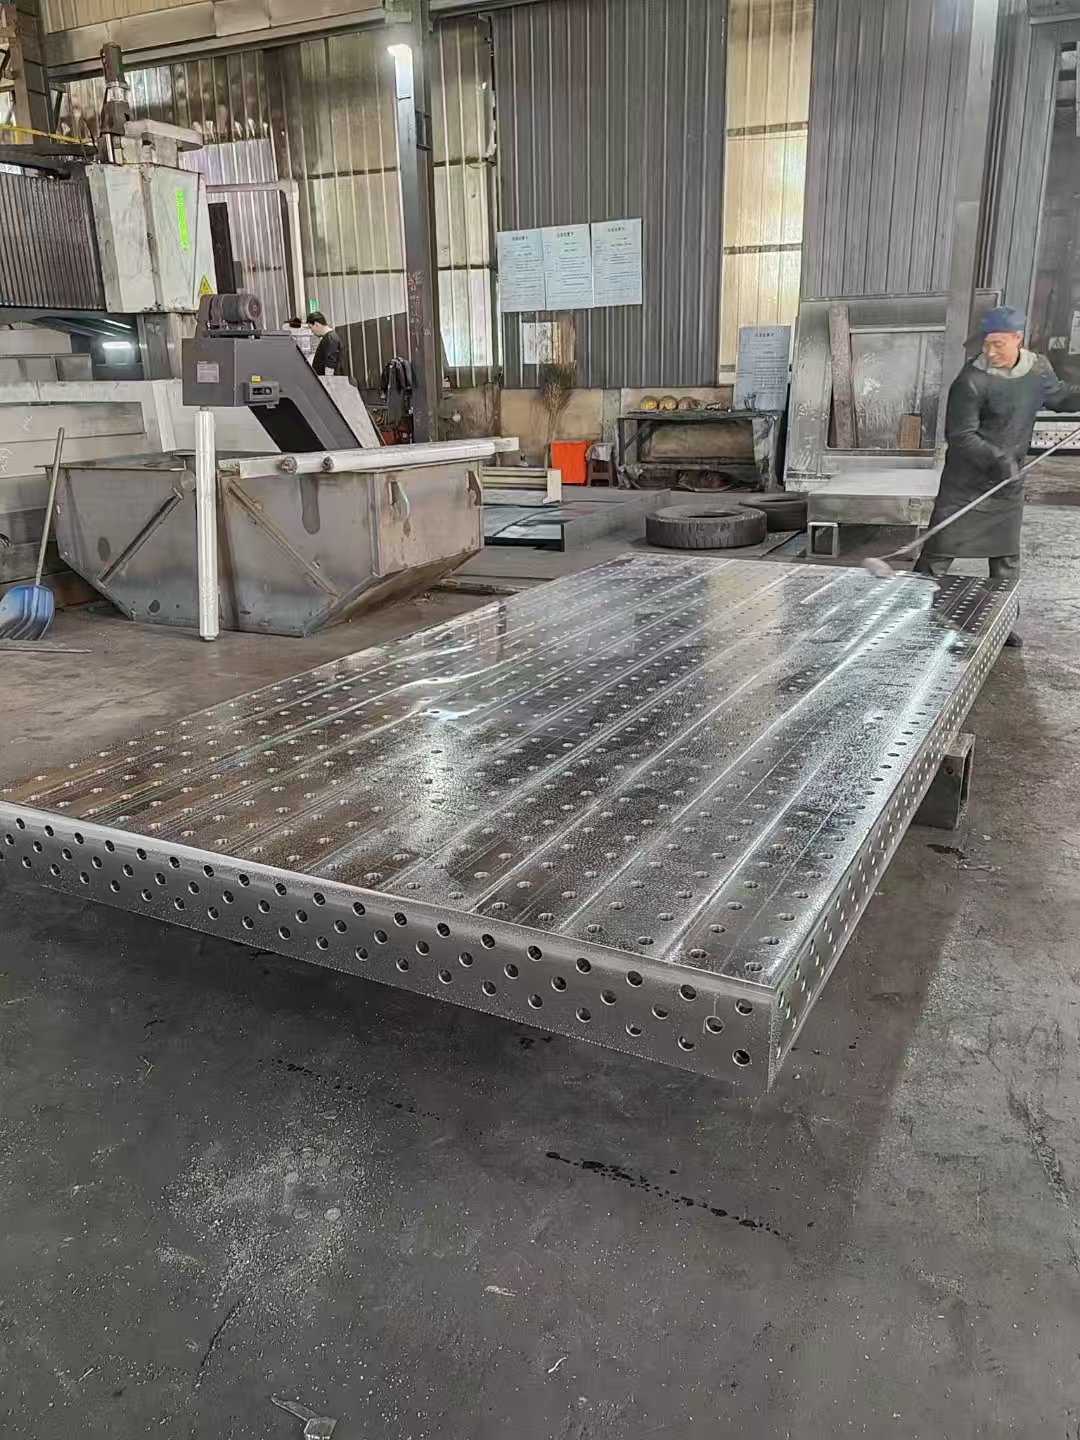
三维焊接平台,也叫三维柔性焊接平台,是模块化孔系精度焊接工装基准平台,区别于传统单一平面焊接平台,平台台面与四个侧面均布设标准化定位孔,可搭配全套通用定位夹具、支撑件、压紧件,在三维立体空间完成各类工件定位、夹紧、焊接作业,同时兼顾工件装配、尺寸检测、工装调试功能,广泛用于工程机械框架、车架、箱体结构件、轨道交通构件、汽车白车身部件、机器人机架、各类异形钢结构件焊接生产,适配多品种、小批量产品焊接试制与生产。
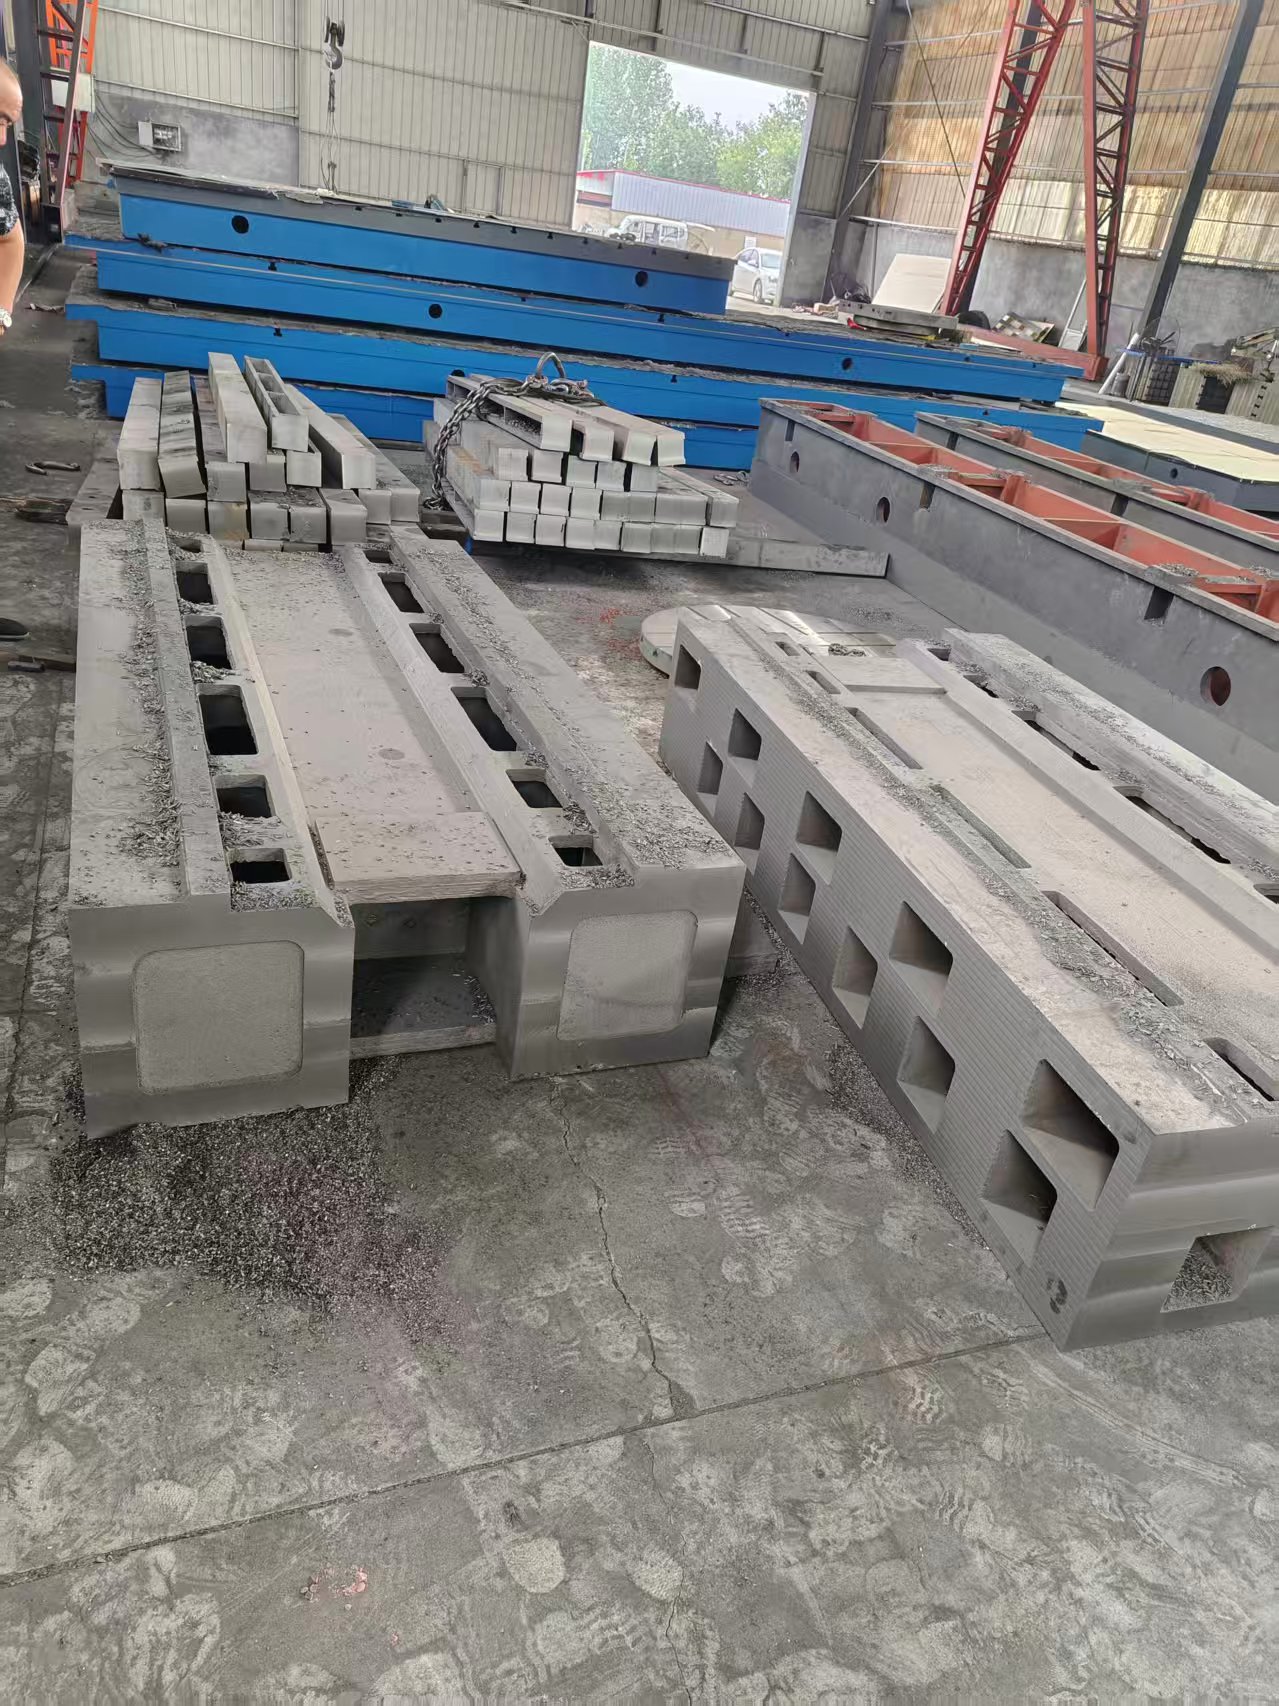
三维焊接平台常用材质为铸铁,部分轻量化场景选用钢质平台,铸铁款多选用 HT250 灰铸铁,材质刚性强、减震性能好,焊接过程产生的振动、热应力对平台基准影响相对更小,工作面硬度良好,耐磨性能稳定。平台整体为箱体铸造结构,内部加强筋优化设计,提升整体抗变形能力,抵御焊接高温辐射、工件压紧带来的载荷。平台五个工作面(顶面 + 四个侧面)均匀布设标准定位孔,孔位尺寸、孔距遵循通用标准,孔壁精加工处理,定位销可以顺畅插入,实现精度重复定位。定位孔可以搭配定位销、支撑角铁、快速夹钳、可调支撑、限位块等全套标准附件,如同模块化积木,自由组合工装,不需要单独制作专用焊接工装。
生产流程包含模型铸造、清砂、时效去应力、粗加工、多面孔系加工、工作面精加工、孔位精度检测。铸造毛坯完成后,进行退火时效处理,消除铸造产生的内应力,降低后续焊接工况下平台变形风险。平台顶面和四个侧面都需要机加工,一次性完成平面铣削与定位孔钻孔、铰孔加工,确保各个面孔位之间位置精度,确保多面工装组合时定位一致性。成品检验环节,检测工作面平面度、定位孔孔径、孔距位置精度,确保孔系重复定位效果。
三维焊接平台核心优势在于工装柔性化。传统焊接生产,每一款工件都要单独设计、制作一套专用焊接工装,产品更新换代之后,专用工装大多无法复用,制作周期长,仓储占用空间大,成本较高。三维焊接平台依靠标准化孔系和通用夹具,一套平台系统可以适配多款不同结构工件焊接,更换产品时,只需要拆解原有夹具,重新组合定位支撑组件,快速完成新工件工装搭建,大幅缩短工装准备周期,减少专用工装数量,降低工装制作与仓储成本。同时可以调整工件摆放姿态,将焊缝调整至平焊位置,改善焊接操作条件,有助于提升焊缝成型质量,减少焊接变形。
应用场景覆盖多个行业。工程机械行业用于挖掘机臂架、起重机车架焊接;轨道交通行业用于车体钢结构、转向架构件焊接;汽车行业用于车架、底盘零部件、新能源车架试制焊接;通用机械行业用于机架、箱体、支架焊接;科研与机器人行业,用于机器人机架、试验样件焊接装配。单台平台可以独立使用,也可多台平台拼接,搭建更大尺寸工装基准,满足大型长构件焊接。
选型阶段,需要确定工件最大外形尺寸、工件重量、焊接工件材料,确定平台外形尺寸、定位孔规格。同时评估工件焊接产生的热量,长时间高温焊接工况,需要做好散热防护,减少平台局部热变形。配套夹具可根据工件外形,选择支撑件、定位销、快速夹紧组件。安装时,平台底部搭配支撑脚、调整垫铁,完成调平,确保平台整体稳定。
使用维护方面,焊接作业建议做好防护,减少焊渣直接飞溅灼烧平台工作面与定位孔;焊渣落在平台表面、孔内,及时清理,防止焊渣堆积堵塞定位孔,影响定位销装配。工件装夹时,夹具压紧力控制合理,避免过大压力造成平台局部形变。避免重物撞击平台工作面与孔位,防止孔口磕碰损伤,影响定位精度。长期使用后,工作面磨损、孔位出现损伤,可进行机加工修复。闲置时清理平台,做好防锈防护。定期检测平面度、孔位精度,确保工装定位稳定。
三维焊接平台契合当下制造业多品种、快速换产的需求,在产品试制、小批量钢结构焊接领域应用广泛。平台支持非标定制,可根据工件最大尺寸、工况需求调整平台外形、孔系布局,配套整套柔性工装附件,为钢结构焊接装配提供模块化、可复用的基准工装方案。